أنابيب الإصلاح في مصنع الحديد المختزل المباشر (DRI) ليست أنابيب عادية للمبادل الحراري. إنهم يجلسون داخل مصلح مشتعل، حيث يتفاعل الغاز الطبيعي والبخار والغاز العلوي المعاد تدويره عند درجة حرارة 85...
READ MORE
 الصفحة الرئيسية / أخبار / أخبار الصناعة / أنابيب إصلاح DRI: المواد والتصميم وأنماط الفشل ودليل المشتريات
2026-10-02
أنابيب الإصلاح في مصنع الحديد المختزل المباشر (DRI) ليست أنابيب عادية للمبادل الحراري. إنهم يجلسون داخل مصلح مشتعل، حيث يتفاعل الغاز الطبيعي والبخار والغاز العلوي المعاد تدويره عند درجة حرارة 850-950 درجة مئوية تقريبًا لإنتاج الهيدروجين وأول أكسيد الكربون الذي يقلل من خام الحديد. عندما تزحف هذه الأنابيب أو تتكربن أو تتشقق، تفقد وحدة DRI غاز الاختزال الخاص بها ويتوقف الإنتاج. الفكرة العملية: تحديد أنابيب إصلاح الاختزال المباشر (DRI) حسب حالة التشغيل أولاً، ثم حسب السبائك وجودة الصب وخطة الفحص واستراتيجية قطع الغيار - وليس حسب سعر الكيلو جرام وحده.
 أنبوب مصلح DRI تم تصميم سلسلة أنابيب فرن DRI من Tuopu خصيصًا لأفران الحديد المختزل المباشر (DRI)، مما يوفر مقاومة فائقة للحرارة، وقوة ميكانيكية، وتشغيل طويل الأمد. عرض المنتج →
في عملية الاختزال المباشر للغاز المعتمدة على الغاز، يكون المصلح هو القلب الكيميائي للمصنع. إنه يحول خليطًا من الغاز الطبيعي والبخار إلى غاز صناعي، أو غاز صناعي، والذي يتكون في الغالب من الهيدروجين وأول أكسيد الكربون. يتم بعد ذلك تغذية هذا الغاز الاصطناعي إلى فرن العمود، حيث يقوم بنزع الأكسجين من كريات خام الحديد. أنابيب المصلح هي أوعية التفاعل: فهي تحتوي على المحفز وتنقل الحرارة من مواقد الفرن إلى غاز المعالجة.
غالبًا ما يعمل مصلحو تقنية الاختزال المباشر مع إمكانية كربون أعلى ونسبة بخار إلى كربون مختلفة عن مصلح بخار الميثان التقليدي. وهذا مهم لأن جدار الأنبوب يتعرض لدرجة حرارة عالية وجو غازي يمكن أن يؤدي إلى كربنة أو أكسدة السبيكة. قد لا يكون الأنبوب الذي يعمل بشكل جيد في أحد مصانع الهيدروجين مناسبًا لمصلح الاختزال المباشر (DRI) دون مراجعة دقيقة لتركيبة الغاز، وتدفق الحرارة، والتدوير. للحصول على رؤية أوسع لكيفية تناسب المصلح مع جدول تدفق DRI، راجع هذه المراجعة لـ تقنية DRI وحلول المعدات الأساسية .
يبدأ التصميم مع حرارة المرخص للعملية وتوازن المواد. يتم بعد ذلك اختيار قطر الأنبوب وسمك الجدار والسبائك للبقاء على قيد الحياة في فترة الزحف المستهدفة. إن التغير الطفيف في درجة الحرارة له تأثير كبير: في أنابيب الإصلاح ذات السبائك العالية، يمكن أن تؤدي زيادة درجة حرارة الأنبوب المعدني بمقدار 20 درجة مئوية إلى تقليل عمر الزحف المتبقي بمقدار النصف تقريبًا. يضيف الضغط إجهادًا على الطوق، كما يضيف التدوير الحراري ضرر الكلال الذي لا يتم التقاطه من خلال حساب إجهاد بسيط.
| المعلمة | نطاق نموذجي | لماذا يهم |
|---|---|---|
| درجة حرارة التفاعل | 850-950 درجة مئوية | المحرك الأساسي لحياة الزحف |
| ضغط التشغيل | 10-30 بار | يضبط ضغط الطوق وسمك الجدار |
| جو الغاز | H2، أول أكسيد الكربون، ثاني أكسيد الكربون، CH4، H2O | تختلف إمكانات الكربنة والأكسدة على طول الأنبوب |
| الدورات الحرارية | 5-50 في السنة | يضيف ضرر التعب الحراري |
| حياة التصميم | 80.000-120.000 ساعة | يحدد فترات التفتيش واستراتيجية الغيار |
بالنسبة للشراء، يحدد رسم الأنبوب عادةً الحد الأدنى لسماكة الجدار والحد الأقصى للبيضاوية والحد الأقصى المسموح به للتوسع القطري بعد الخدمة. تكون هذه الأرقام ذات معنى فقط إذا اتفق المشتري والشركة المصنعة للأنبوب على طريقة الفحص والنقطة المرجعية لقراءات الأبعاد.
 أنبوب المصلح تم تصميم أنبوب الإصلاح من Tuopu للتفاعلات الكيميائية ذات درجات الحرارة العالية في الأفران الصناعية، مما يضمن نقل الحرارة بكفاءة، والسلامة الهيكلية، والأداء طويل الأمد. عرض المنتج →
معظم أنابيب إصلاح DRI مصبوبة بالطرد المركزي من الفولاذ المقاوم للحرارة عالي السبائك. تنتج عملية الصب بنية حبيبية عمودية أقوى في الزحف من الصب الثابت بنفس الكيمياء. والعائلات الشائعة هي 25Cr-35Ni (غالبًا ما تسمى HP) و35Cr-45Ni، مع إضافات النيوبيوم أو التنغستن أو السبائك الدقيقة المستخدمة لتثبيت الكربيدات وتحسين قوة درجات الحرارة العالية.
إن اختيار السبائك هو عبارة عن مقايضة بين قوة الزحف ومقاومة الكربنة وقابلية اللحام. يعمل المحتوى العالي من النيكل بشكل عام على تحسين مقاومة الأجواء الكربنة ولكنه يمكن أن يقلل من التوصيل الحراري. يشكل النيوبيوم والتنغستن كربيدات مستقرة تعمل على إبطاء تشوه الزحف. يمكن للأنبوب الذي يحتوي على الكيمياء الصحيحة ولكن جودة الصب الرديئة - مسامية الغاز، أو الانكماش، أو شبكة كربيد غير مواتية - أن يفشل مبكرًا حتى لو أظهرت الشهادة الدرجة الصحيحة.
عند مقارنة عروض الأسعار، اسأل عن الكيمياء الفعلية المقاسة، وتقرير بنية الحبوب، ونتائج الاختبارات غير المدمرة على كل أنبوب - وليس فقط شهادة مطحنة عامة. يمكن للمورد الذي يقوم بصب الأنابيب وتصنيعها بالطرد المركزي داخل الشركة في كثير من الأحيان التحكم في تلك المتغيرات بشكل أكثر اتساقًا. تنطبق نفس ضوابط التصنيع المستخدمة لأنابيب الإصلاح ذات درجة الحرارة العالية على الأشكال الهندسية الخاصة بـ DRI، بما في ذلك سمك الجدار والتركيز والتحضيرات النهائية.
عادةً ما تفشل أنابيب إصلاح الاختزال المباشر (DRI) ببطء، ثم فجأة. الجزء البطيء يزحف: ينمو قطر الأنبوب، ويرق الجدار، وتفقد السبيكة قوتها. الجزء المفاجئ هو صدع أو انتفاخ يفرض إيقاف التشغيل غير المخطط له. ولذلك فإن التفتيش هو أداة لإدارة الحياة، وليس اختبار قبول لمرة واحدة.
تجمع خطة الفحص العملي بين الفحوصات البصرية وقراءات الأبعاد وطريقة حجمية واحدة على الأقل مثل الاختبار بالموجات فوق الصوتية. ويعتمد التكرار على شدة التشغيل، ولكن العديد من مصانع الاختزال المباشر للحديد تقوم بفحص الأنابيب كل 12-24 شهرًا وبعد أي رحلة كبيرة في درجة الحرارة.
شراء أنابيب الإصلاح ليس مثل شراء الأنابيب. الأنبوب عبارة عن جزء ضغط وحاوية محفز وسطح لنقل الحرارة في نفس الوقت. يجب أن تجعل مواصفات الشراء المورد مسؤولاً عن النتائج القابلة للقياس، وليس الكيمياء فقط.
بالنسبة لمشروع DRI، يجب تنسيق طلب أنبوب المصلح مع تصميم المصلح، وتحميل المحفز، ومشعب المخرج. يمكن للمورد الذي يتمتع بخبرة في الصب والتصنيع والتجميع أن يقلل من مخاطر الواجهة بين تلك العناصر.
يتراوح العمر التصميمي عادةً ما بين 80.000 إلى 120.000 ساعة، لكن العمر الفعلي يعتمد على درجة حرارة الأنبوب المعدني وتكوين الغاز ودورة الدراجات. قد تحتاج الأنابيب التي تعمل فوق درجة حرارة التصميم أو تتعرض لعمليات إيقاف تشغيل متكررة إلى الاستبدال مبكرًا. تعد قياسات القطر المنتظمة أبسط طريقة لتتبع العمر المتبقي.
في بعض الأحيان، ولكن ليس تلقائيا. يمكن أن يكون لمصلحي DRI إمكانات كربون مختلفة وتركيبة غازية مختلفة. يجب فحص السبيكة للتأكد من مقاومة الكربنة وقوة الزحف في ظل ظروف DRI الفعلية. قد لا يكون الأنبوب المقبول لمصنع الهيدروجين هو الأمثل لمصلح DRI.
يقوم العديد من المشغلين بفحص الأنابيب كل 12-24 شهرًا. يجب تقصير الفاصل الزمني إذا كان المصنع يعاني من ارتفاع درجة الحرارة، أو مشاكل في المحفز، أو دورات حرارية متكررة. يعد الفحص الأساسي عند التشغيل مفيدًا أيضًا لإجراء المقارنات المستقبلية.
تعتبر أنابيب إصلاح DRI عنصرًا طويل المدى وعالي التأثير. تعمل المواصفات الصحيحة على موازنة قوة الزحف، ومقاومة الكربنة، وجودة الصب، والوصول إلى الفحص. لمناقشة مواصفات محددة لأنبوب إصلاح DRI، طلب عرض أسعار ومشاركة بيانات العملية ورسم الأنبوب وجدول التسليم المطلوب.
أنابيب الإصلاح في مصنع الحديد المختزل المباشر (DRI) ليست أنابيب عادية للمبادل الحراري. إنهم يجلسون داخل مصلح مشتعل، حيث يتفاعل الغاز الطبيعي والبخار والغاز العلوي المعاد تدويره عند درجة حرارة 85...
READ MOREإن الملف المشع الذي يفشل في الشهر 18 بدلاً من السنة الخامسة يؤدي إلى أكثر من مجرد مقاطعة إنتاج الإيثيلين. إنه يفرض إيقافًا غير مخطط له، ورفع رافعة، وإعادة تقييم كل لحام في نفس الفرن. ولهذا السبب...
READ MOREقسم الحمل الحراري للسخان الذي يعمل بالنار هو المكان الذي يتم فيه اكتساب أو فقدان الكفاءة الحرارية. يترك غاز المداخن القسم المشع عند درجة حرارة 400-650 درجة مئوية، ويحمل ما يصل إلى 35% من حرا...
READ MOREبعد ثلاث سنوات من العمل على وحدة فحم الكوك المتأخرة، انخفضت درجة حرارة مخرج غاز المداخن للسخان من 180 درجة مئوية إلى 246 درجة مئوية. تم ضبط الشعلات وبدت الأنابيب المشعة سليمة، إلا أن استهلاك غاز...
READ MORE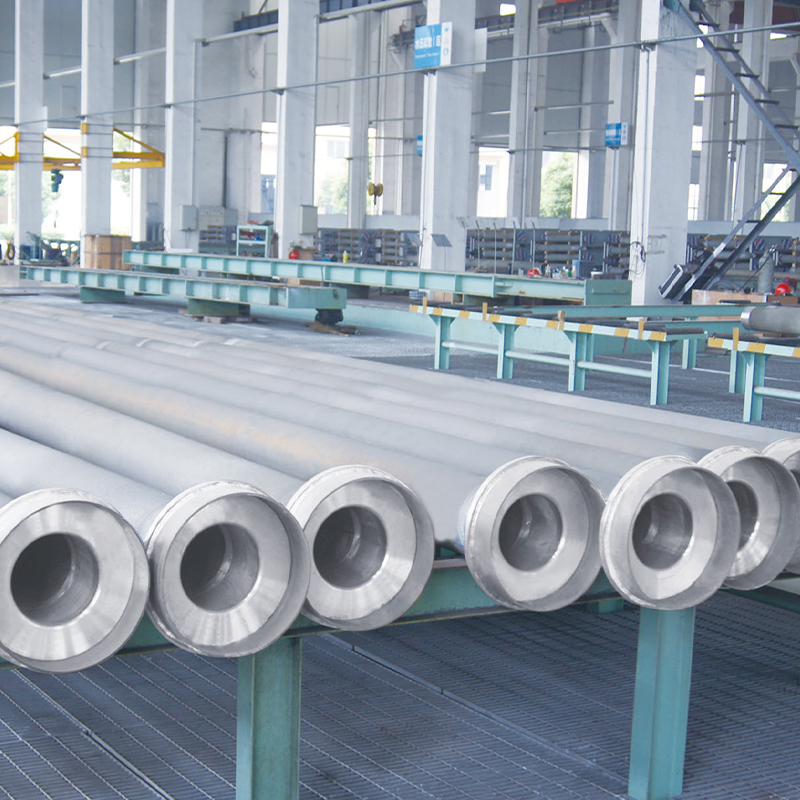
تم تصميم سلسلة أنابيب فرن DRI من Tuopu خصيصًا لأفران الحديد المختزل المباشر (DRI)، مما يوفر مقاومة فائقة للحرارة، وقوة ميكانيكية، واستقرار تشغيلي طويل الأمد. تم تصنيع الأنابيب الخاصة بنا باستخدام ع...
See Details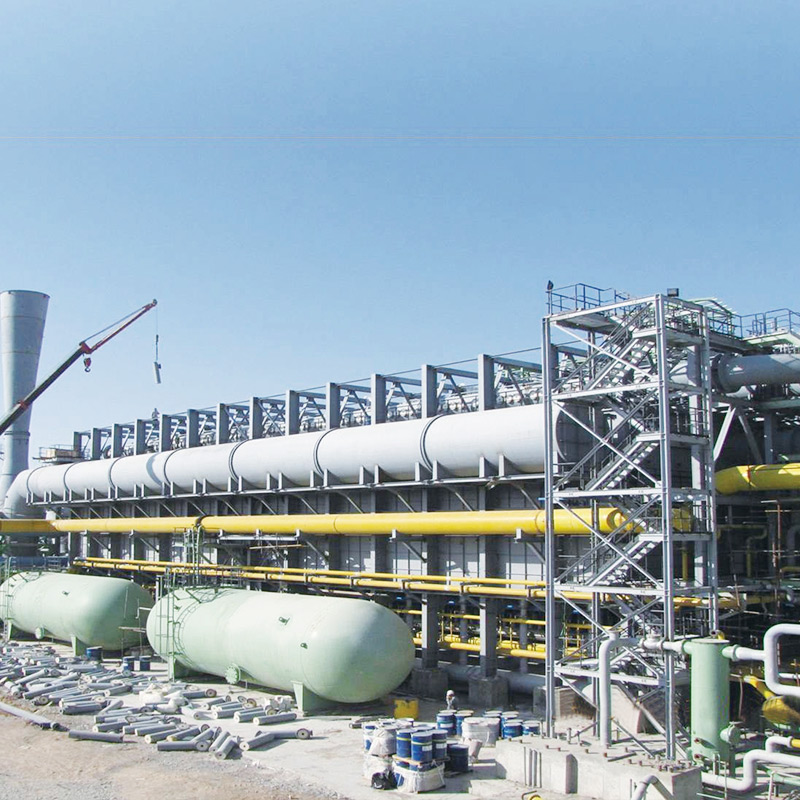
يعد فرن Tuopu's DRI حلاً مصممًا خصيصًا لمصانع صناعة الصلب، مما يوفر إنتاجًا موثوقًا وفعالًا للحديد المختزل المباشر (DRI). تم تصميم أفران DRI الخاصة بنا لتحقيق استقرار تشغيلي عالي، وكفاءة في اس...
See Detailsالهاتف
+86 189 5262 7611
+86-(0)523 8498 2299
البريد الإلكتروني
العنوان
رقم 20، طريق فويانغ، مدينة جينغجيانغ، مقاطعة جيانغسو، الصين
وسائل الإعلام