أنابيب الإصلاح في مصنع الحديد المختزل المباشر (DRI) ليست أنابيب عادية للمبادل الحراري. إنهم يجلسون داخل مصلح مشتعل، حيث يتفاعل الغاز الطبيعي والبخار والغاز العلوي المعاد تدويره عند درجة حرارة 85...
READ MORE
 الصفحة الرئيسية / أخبار / أخبار الصناعة / أنبوب فرن الصب بالطرد المركزي: العملية والفوائد ودليل المشتريات
2026-09-04
فشل أنبوب فرن الإصلاح الخاص بك للتو بعد 38 شهرًا فقط من الخدمة. يقول عرض الأسعار البديل ثمانية أسابيع، ولكن فترة التحول الخاصة بك ستغلق خلال ستة أسابيع. لا يكون الأنبوب الممزق مجرد أنبوب أبدًا، بل هو إنتاج مفقود، واضطرابات في العملية، وتدافع للحصول على قطع الغيار.
تعتبر أنابيب فرن الصب بالطرد المركزي هي العمود الفقري لخدمة الإصلاح والتكسير ذات درجة الحرارة العالية. إنها توفر بنية مجهرية كثيفة ودقيقة تقاوم الزحف والكربنة. لكن نظام السبائك وسمك الجدار وجودة المورد يحدد ما إذا كان السخان الذي يتم إطلاقه يعمل بشكل موثوق خلال دورة تشغيل كاملة أم أنه يصبح السبب في تعطل مصنعك مبكرًا.
يعتبر الصب بالطرد المركزي هو طريق التصنيع المفضل لأنابيب أفران الإصلاح والتكسير لأنه ينتج جدارًا موحدًا خاليًا من الفراغ تقريبًا ولا يمكن لطرق الصب المطاوع والثابت أن تتطابق اقتصاديًا. تُسكب السبيكة المنصهرة في قالب أسطواني يدور بسرعة عالية. تعمل قوة الطرد المركزي على تثبيت المعدن على جدار القالب، ويستمر التصلب بشكل مباشر من السطح الخارجي نحو التجويف. تتجمع الشوائب الخفيفة والخبث في التجويف الداخلي، والذي يتم بعد ذلك تفكيكه.
والنتيجة هي جدار أنبوبي ذو بنية حبيبية عمودية دقيقة، بدون مسامية انكماش ولا عيوب في الخط المركزي. يُترجم هذا الهيكل مباشرة إلى عمر زحف أطول ومقاومة أفضل للكربنة. بالنسبة لمعظم خدمات الإصلاح والتكسير، فإن أنابيب الصب بالطرد المركزي هي المواصفات القياسية.
| السمة | صب الطرد المركزي | صب ثابت | المطاوع سلس |
|---|---|---|---|
| سلامة الجدار | عالية، شبه خالية من الفراغ | معتدلة، خطر المسامية | عالية |
| هيكل الحبوب | عمودي غرامة، الاتجاه | الخشنة والعشوائية | مشوهة، أعيد بلورتها |
| موقع النجاسة | التجويف الداخلي، تم تشغيله آليًا | توزيع عشوائي | ضمن المواد |
| التسامح النموذجي | ± 0.5 مم (تشكيله) | ± 5.0 ملم | ± 1.0 ملم |
| تكلفة الأنبوب | معتدل | منخفض | عالية |
التسامح النموذجي لسمك الجدار بعد التشغيل الآلي (مم). تشير القيم المنخفضة إلى تحكم أكثر صرامة في الأبعاد.
يجب أن يتبع اختيار السبيكة الحد الأقصى المتوقع لدرجة حرارة المعدن وآلية الفشل السائدة، وليس فقط سعر المادة. في إصلاح الخدمة، الزحف هو الشاغل الرئيسي. في تكسير الإيثيلين، تهيمن الكربنة. تواجه أنابيب الإصلاح ذات الحديد المختزل المباشر (DRI) درجة حرارة عالية وجوًا مخفضًا.
المواد القياسية هي هونج كونج 40 (25Cr-20Ni)، HP45 (25Cr-35Ni)، ودرجات السبائك الدقيقة 35Cr-45Ni عالية النيكل. كلما انتقلت من هونج كونج 40 إلى 35Cr-45Ni، تزداد التكلفة، ولكن أيضًا ضغط التصميم المسموح به ومقاومة اختراق الكربون. عند 1000 درجة مئوية، يمكن لسبيكة 35Cr-45Ni أن تحمل ضغطًا أعلى بنسبة 35 بالمائة تقريبًا من HP45 وما يقرب من ضعف ضغط HK40.
قوة التمزق الزحف (MPa) مقابل درجة حرارة المعدن (درجة مئوية). القيم التقريبية مبنية على بيانات سبائك الصب النموذجية.
| سبيكة | الكروم (٪) | ني (٪) | أقصى درجة حرارة معدنية نموذجية | خاصية رئيسية |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980 درجة مئوية | قوة زحف اقتصادية ومعتدلة |
| HP45 | 25 | 35 | 1,040 درجة مئوية | قوة زحف جيدة، ومقاومة الكربنة |
| 35Cr-45Ni | 30-35 | 45-50 | 1,080 درجة مئوية | عالية creep strength, superior carburization resistance |
 أنبوب الإصلاح للهيدروجين عالي الحرارة والعمليات التحفيزية تم تصميم أنبوب الإصلاح هذا لتحويل الهيدروجين والتفاعلات التحفيزية في الأفران الصناعية. إنه يوفر مقاومة حرارية فائقة، وحماية من الأكسدة، وتصنيع دقيق لضمان السلامة الهيكلية والاستقرار على المدى الطويل. عرض المنتج →
على الرغم من أن كلاهما عبارة عن أنابيب مصبوبة بالطرد المركزي، إلا أن أنابيب التكسير وأنابيب الإصلاح تم تصميمها لأنماط فشل مختلفة. تعمل أنابيب التكسير، والتي تسمى أيضًا الملفات المشعة، في فرن تكسير الإيثيلين حيث يمكن أن تتجاوز درجة حرارة الجدار الخارجي 1080 درجة مئوية. آلية التحلل السائدة هي الكربنة: يتشكل فحم الكوك داخل الأنبوب، وينتشر الكربون في السبيكة، ويفقد الأنبوب الليونة. بالنسبة لهذه الخدمة، تعد درجات HP microalloyed أو 35Cr-45Ni قياسية.
تحمل أنابيب الإصلاح وظيفة مختلفة. وهي تعمل في إعادة تشكيل غاز الميثان بالبخار عند درجة حرارة جدار تبلغ حوالي 850-1000 درجة مئوية. الشاغل الرئيسي هو الزحف: يجب أن يدعم الأنبوب نفسه ويتحمل الضغط الداخلي على مدى عمر تصميمي يصل إلى 100000 ساعة أو أكثر. يعد HP45 خيارًا شائعًا، حيث يتم استخدام 35Cr-45Ni عندما تكون هناك حاجة إلى موثوقية أعلى.
تتبع أنابيب إصلاح الحديد المختزل المباشر منطقًا مشابهًا ولكن مع تحديات إضافية من الغلاف الجوي المختزل وارتفاع درجات حرارة التشغيل في مصانع الحديد المختزل المباشر. إنها تتطلب سبائك يمكنها الحفاظ على قوة الزحف ومقاومة التقاط الكربون في بيئة غنية بالهيدروجين.
 أنبوب التكسير لأفران الانحلال الحراري للإيثيلين والبروبيلين تم تصميم هذا الملف المشع لتكسير الإيثيلين والبروبيلين، ويتحمل درجات الحرارة القصوى ويقاوم الكربنة. تضمن هندستها المُحسّنة نقلًا موحدًا للحرارة ومقاومة فحم الكوك، وهو أمر ضروري لإطالة عمر الخدمة في وحدات الانحلال الحراري. عرض المنتج →
بالنسبة لمصلحات الحديد المختزل المباشر، غالبًا ما تكون هناك حاجة إلى تصميم أنبوب خاص بـ DRI لمقاومة هجوم الهيدروجين والحفاظ على عمر التمزق في ظل التشغيل الدوري.
 أنبوب مصلح DRI لأفران الحديد المختزلة المباشرة هذا الأنبوب مخصص لمصانع DRI، وهو يقاوم هجوم الهيدروجين والتقاط الكربون في تقليل الأجواء. توفر تركيبة السبائك والقوة الميكانيكية الموثوقية في ظل التشغيل الدوري لدرجات الحرارة العالية، مما يدعم إنتاج الفولاذ بكفاءة. عرض المنتج →
إن مواصفات الشراء الخاصة بك هي الأداة الوحيدة الأكثر فعالية لتجنب فشل الأنبوب المبكر. تمنع المواصفات المكتوبة جيدًا عرضًا منخفض التكلفة ذو جودة مواد رديئة من أن يصبح حدث توقف باهظ الثمن.
كحد أدنى، يجب أن تشير المواصفات إلى معيار الصب، والتركيب الكيميائي، وتفاوتات الأبعاد، ومتطلبات الفحص، والوثائق. إن الرجوع إلى ASTM A297 أو ASTM A608 يمنح المسبك أساسًا واضحًا لحدود التركيب والخواص الميكانيكية. يبلغ سمك الجدار بعد التصنيع عادةً 10-18 مم لأنابيب الإصلاح، مع تفاوت قدره ±0.8 مم أو أفضل على السطح النهائي المُشكَّل. يجب أن يكون التجويف سلسًا بدرجة كافية للسماح بالفحص بالموجات فوق الصوتية وتدفق الحرارة المستمر.
يظل الضرر الزاحف هو أكبر سبب منفرد لفشل أنبوب المصلح. الكربنة تهيمن على خدمة التكسير. يعد ارتفاع درجة الحرارة الناتج عن اصطدام اللهب أو سوء توزيع التدفق هو السبب الثالث الأكثر شيوعًا. وهذا هو بالضبط السبب في أن اختيار السبائك وسمك جدار الأنبوب وترتيب الموقد كلها قرارات مترابطة.
عندما تحدد أنبوبًا، اطلب فحصًا بالموجات فوق الصوتية بنسبة 100 بالمائة لجدار الأنبوب. يلتقط فحص اختراق الصبغة على نهايات اللحام الآلية الشقوق السطحية التي يمكن أن يفوتها اختبار الموجات فوق الصوتية. اطلب شهادات تتبع المواد التي توضح رقم الحرارة والتحليل الكيميائي وسجلات المعالجة الحرارية ونتائج الاختبارات الميكانيكية. بالنسبة للتطبيقات التي تحتوي على نسبة عالية من الكبريت أو البخار، اطلب تقرير مقاومة الكربنة أو ورقة بيانات التمزق الزحف من المسبك.
غالبًا ما يدفع التركيز على السعر المشترين نحو الموردين غير المؤهلين. في شراء أنابيب الفرن، ينطبق المنطق المعاكس: غالبًا ما يصبح الأنبوب الأقل سعرًا هو الأكثر تكلفة عندما تأخذ في الاعتبار الاستبدال، وفقد الإنتاج، وتكلفة إيقاف التشغيل غير المخطط له.
ابحث عن الشركات المصنعة التي تظهر في قوائم البائعين المؤهلين لمشغلي الطاقة الرئيسيين. هذا المؤهل ليس تفاصيل تسويقية. وهذا يعني أن المورد قد اجتاز عمليات التدقيق التي تغطي عمليات المسبك، والمعالجة الحرارية، وقدرة الاختبار غير التدميري، ودقة التصنيع. ويشير أيضًا إلى سجل حافل في توصيل الأنابيب بمواصفات صارمة.
عمليات تدقيق المصنع مهمة. تأكد من أن المسبك لديه قدرة حديثة على الصهر الكهربائي، والصب الآلي، وفرن موثوق للمعالجة الحرارية مع بيانات الدورة المسجلة، ومختبر مجهز تجهيزًا جيدًا للاختبارات الكيميائية والميكانيكية. تعد قدرة التصنيع باستخدام مخارط CNC وبروتوكول فحص الأبعاد الموثق هو العامل الثاني. بالنسبة لوحدات الأنابيب الكبيرة والسخانات الكاملة، يجب أيضًا تقييم قدرة المورد على تجميع وشحن المعدات كبيرة الحجم.
ضع في اعتبارك مخاطر المورد غير المؤهل: التركيب الكيميائي غير المتسق من الحرارة إلى الحرارة، والتباين المفرط في سمك الجدار، والانكماش الجزئي في جدار الأنبوب. ولهذا السبب يجب أن تتماشى قواعد الشراء الخاصة بأنابيب الفرن مع مشروع السخان الناري الأوسع. يمكن للمورد الذي يتمتع بخبرة EPC في كثير من الأحيان تنسيق تصنيع الأنابيب، وتجميع وحدة الحمل الحراري، والبناء في الموقع بشكل أكثر فعالية من البائعين المنفصلين. اقرأ مقالتنا على احتياطات أنبوب الإشعاع لفهم مخاطر التثبيت والتشغيل الشائعة التي يتجاهلها المالكون.
في عملية الصب بالطرد المركزي الحقيقي، يُسكب المعدن في قالب دوار وتشكل قوة الطرد المركزي جدار الأنبوب. يدور القالب بسرعة عالية والأنبوب مجوف بدون قلب. يستخدم الصب شبه الطرد المركزي نواة لتشكيل الهندسة الداخلية وسرعات دوران أقل. يتم استخدامه لأجزاء مثل العجلات أو أجسام الصمامات. تعتمد أنابيب الفرن على مسار الطرد المركزي الحقيقي.
بالنسبة لخدمة تكسير الإيثيلين والإصلاح بالبخار، يبلغ سمك الجدار النموذجي بعد التشغيل الآلي 8-15 مم لملفات التكسير و10-18 مم لأنابيب الإصلاح، ولكن يتم حساب السُمك الدقيق من الضغط الداخلي، والضغط المسموح به للسبيكة عند أقصى درجة حرارة للمعدن، وبدل التآكل/الكربنة. لا تحدد أبدًا سمك الجدار دون مراجعة كود التصميم والهدف مدى الحياة.
يُعد الاختبار بالموجات فوق الصوتية لجدار الأنبوب أمرًا قياسيًا، بالإضافة إلى صبغ مخترق على أطراف اللحام المُجهزة آليًا. تتطلب بعض المواصفات أيضًا إجراء اختبار إشعاعي لمفاصل اللحام وفحص أبعاد التجويف والقطر الخارجي واستدارة الجدار.
تعتبر أنابيب فرن الصب بالطرد المركزي استثمارًا بالغ الأهمية. تمنحك هذه العملية البنية الكثيفة والدقيقة اللازمة لمقاومة الزحف والكربنة على المدى الطويل، ولكن فقط إذا تم اختيار السبائك وسمك الجدار والفحص والمورد بنفس الدقة مثل السخان المشتعل نفسه.
ابدأ بأقصى درجة حرارة للمعدن، واختر السبيكة التي تتوافق مع وضع الفشل السائد، وحدد فحصًا بالموجات فوق الصوتية بنسبة 100 بالمائة وإمكانية تتبع المواد بالكامل. إذا لم يتمكن المورد من إظهار هذا المستوى من مراقبة الجودة، فابتعد. فالأنبوب الأرخص الذي يفشل خلال ثلاث سنوات لن يكون أرخص أبدًا بحلول نهاية المشروع.
هل تحتاج إلى مساعدة في صياغة مواصفات لأنابيب الإصلاح أو التكسير؟ اتصل بفريقنا الهندسي لاختيار المواد وتوجيهات الشراء.
أنابيب الإصلاح في مصنع الحديد المختزل المباشر (DRI) ليست أنابيب عادية للمبادل الحراري. إنهم يجلسون داخل مصلح مشتعل، حيث يتفاعل الغاز الطبيعي والبخار والغاز العلوي المعاد تدويره عند درجة حرارة 85...
READ MOREإن الملف المشع الذي يفشل في الشهر 18 بدلاً من السنة الخامسة يؤدي إلى أكثر من مجرد مقاطعة إنتاج الإيثيلين. إنه يفرض إيقافًا غير مخطط له، ورفع رافعة، وإعادة تقييم كل لحام في نفس الفرن. ولهذا السبب...
READ MOREقسم الحمل الحراري للسخان الذي يعمل بالنار هو المكان الذي يتم فيه اكتساب أو فقدان الكفاءة الحرارية. يترك غاز المداخن القسم المشع عند درجة حرارة 400-650 درجة مئوية، ويحمل ما يصل إلى 35% من حرا...
READ MOREبعد ثلاث سنوات من العمل على وحدة فحم الكوك المتأخرة، انخفضت درجة حرارة مخرج غاز المداخن للسخان من 180 درجة مئوية إلى 246 درجة مئوية. تم ضبط الشعلات وبدت الأنابيب المشعة سليمة، إلا أن استهلاك غاز...
READ MORE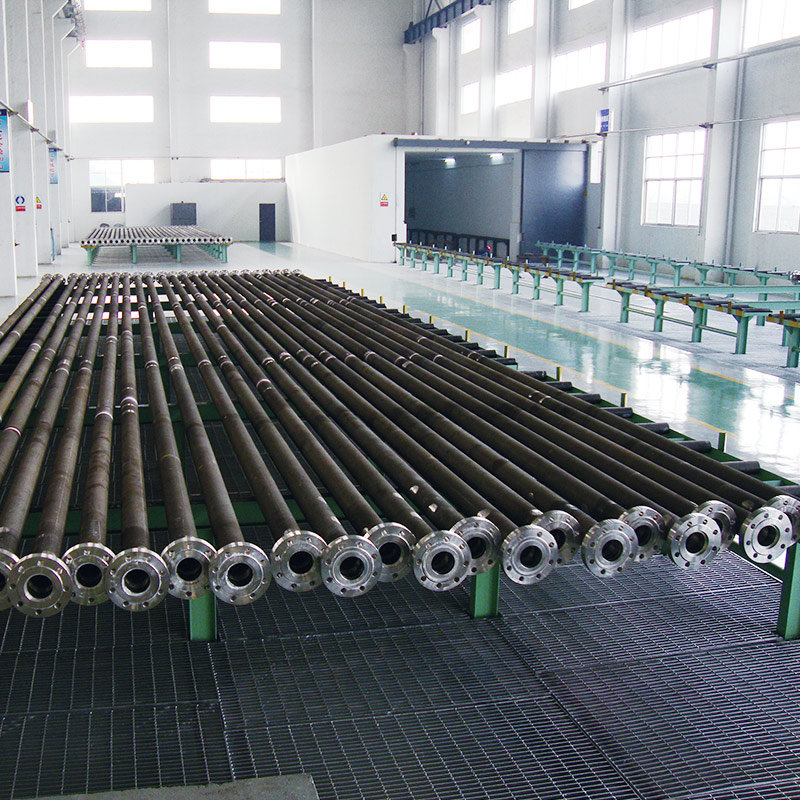
تم تصميم أنبوب الإصلاح من Tuopu للتفاعلات الكيميائية ذات درجات الحرارة العالية في الأفران الصناعية، مما يضمن نقل الحرارة بكفاءة، والسلامة الهيكلية، واستقرار التشغيل على المدى الطويل. تم تصميم هذه ا...
See Details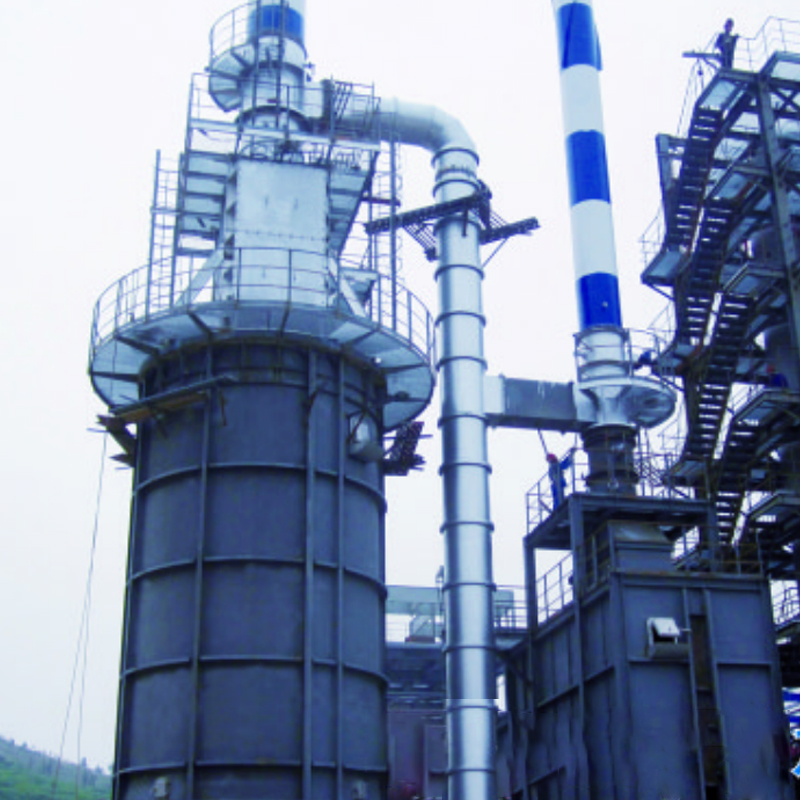
تم تصميم فرن التغذية بالمعالجة الهيدروجينية الخاص بنا لتوفير تسخين دقيق ومستقر للمواد الأولية التي تدخل مفاعلات الهدرجة. من خلال ضمان التسخين المسبق الموحد والتحكم الأمثل في درجة الحرارة، فإنه يزيد...
See Details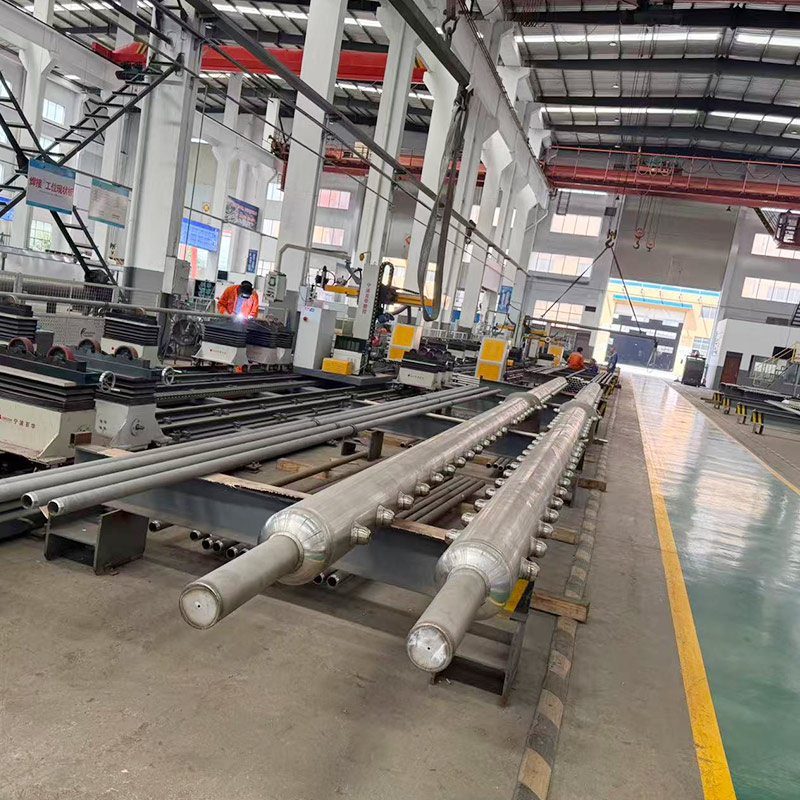
ال جامعي مشعب المخرج غاز متحول عالي الحرارة (H₂CO CO₂CH₄) من أنابيب إشعاع متعددة، بدرجة حرارة تصل إلى 700-900 درجة مئوية، ويحتاج إلى تحمل الإجهاد الحراري والتآكل الهيدروجيني. ال جامعا...
See Details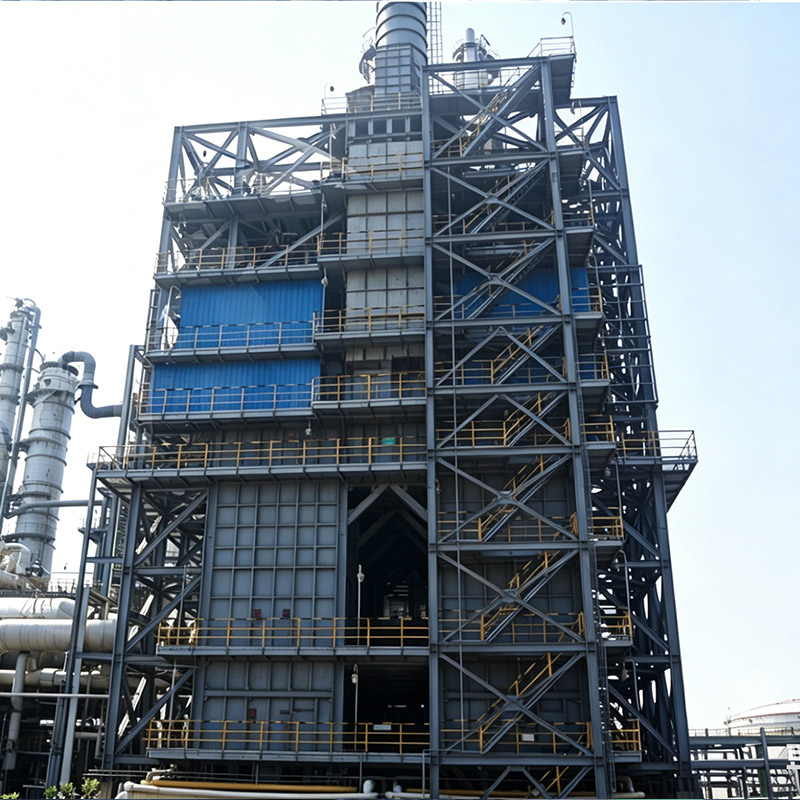
تعتبر سخانات بخار الستايرين عبارة عن أنظمة فرن مهمة في محطات نزع الهيدروجين من إيثيل بنزين والتي تقوم بتسخين البخار إلى درجات حرارة عالية، غالبًا ما تزيد عن 800 درجة مئوية، لدفع إنتاج الستايرين الم...
See Details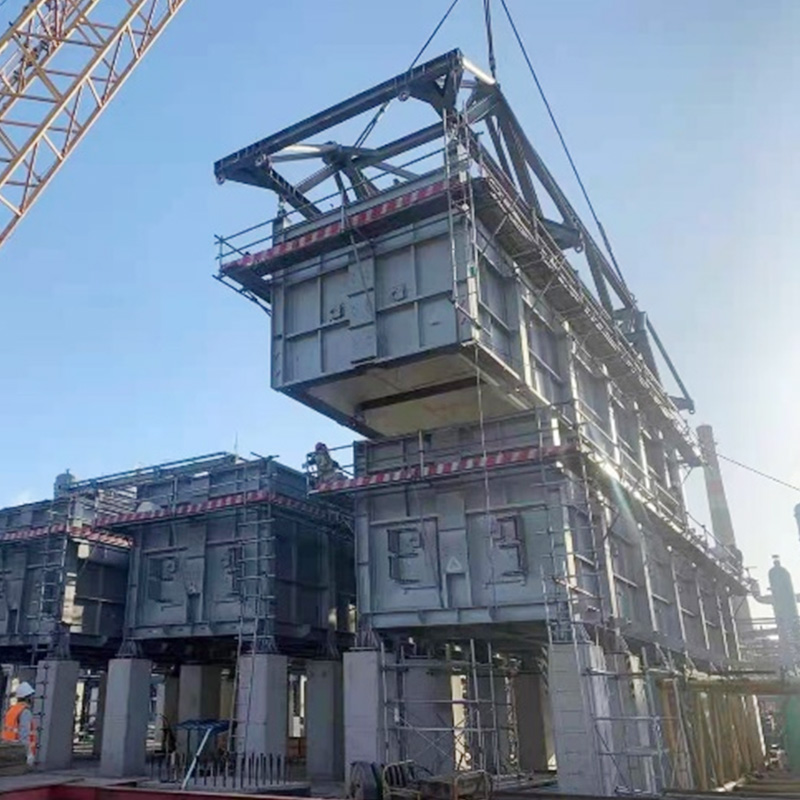
استخدام COMMOS وPID الذكي للتصميم التعاوني ثنائي الأبعاد، لتحقيق مستوى التسليم الرقمي.
See Details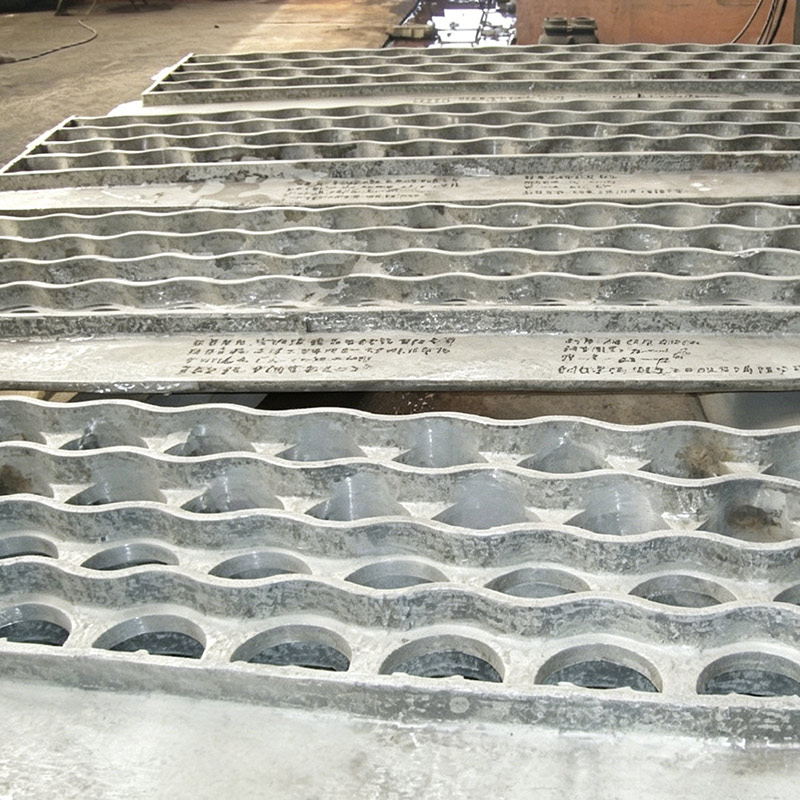
تتمتع صفائح الأنابيب المصبوبة بمقاومة جيدة للحرارة وسلامة هيكلية، وتستخدم بشكل شائع في صناعات مثل البتروكيماويات والأسمدة ومحطات الطاقة. يوصى باستخدام مواد فولاذية مقاومة للحرارة مثل ZG40Cr25Ni20Si...
See Detailsالهاتف
+86 189 5262 7611
+86-(0)523 8498 2299
البريد الإلكتروني
العنوان
رقم 20، طريق فويانغ، مدينة جينغجيانغ، مقاطعة جيانغسو، الصين
وسائل الإعلام